


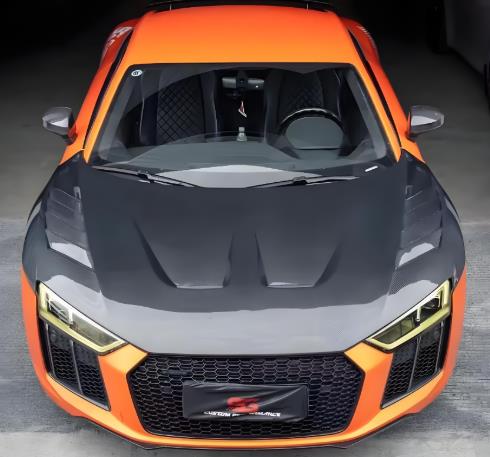
Kalup za pokrov motorja iz ogljikovih vlaken
Kalup za pokrov motorja iz ogljikovih vlaken je specializirano orodje, ki se uporablja za oblikovanje pokrova motorja iz ogljikovih vlaken (CFRP pokrov) avtomobilov. Glavne zahteve so visoka natančnost, visoka togost in nizka toplotna deformacija, da se zagotovi videz površine, dimenzijska natančnost in strukturna trdnost nape....
- Hitra dostava
- Zagotavljanje kakovosti
- Storitev za stranke 24/7
Predstavitev izdelka
Kalup za pokrov motorja iz ogljikovih vlaken je specializirano orodje, ki se uporablja za oblikovanje pokrova motorja iz ogljikovih vlaken (CFRP pokrov) avtomobilov. Glavne zahteve so visoka natančnost, visoka togost in nizka toplotna deformacija, da se zagotovi videz površine, dimenzijska natančnost in strukturna trdnost nape.
I. Izbira materialov za kalupe
·Aluminijeve zlitine (kot je 6061-T6):Lahek, hitra toplotna prevodnost, dobre procesne lastnosti, primeren za malo in srednjeserijsko proizvodnjo ter hitro izdelavo prototipov.
·Jeklo (kot je P20, S50C):Visoka trdnost, dobra odpornost proti obrabi, primerna za množično proizvodnjo, vendar težka in visoka.
·Kompozitni material iz ogljikovih vlaken (CFRP):Nizek koeficient toplotnega raztezanja, dobra združljivost z izdelki, lahek, primeren za visoko-natančne in kompleksne ukrivljene površinske kalupe, vendar visok strošek.
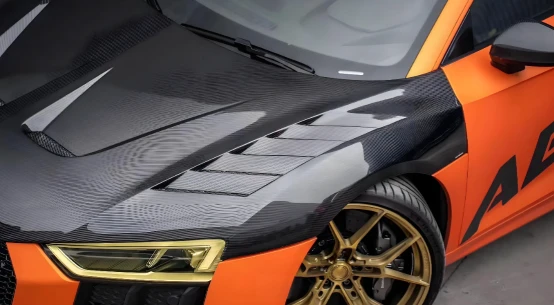
II. Ključne točke oblikovanja strukture kalupa
1. Oblikovanje delitve plesni
- Struktura ima notranji in zunanji deljeni dizajn. Ločilna črta je nameščena na nevidni površini nape (kot je območje robne prirobnice), kar zagotavlja popoln videz in gladko odstranjevanje iz kalupa.
- Načrtljivrobni modul prirobniceomogoča tako integralno oblikovanje kot rezanje robov.
2. Profil in natančnost
- Na podlagi podatkov 3D skeniranja celotnega vozila se izvede modeliranje, da se zagotovi natančnost prileganja karoseriji vozila.
- Površinska obdelava profila mora doseči stopnjo A (Ra manj kot ali enako 0,8 μm), ki neposredno določa videz izdelka.
- Ključne mere so nadzorovane v toleranci ±0,3 mm, namestitvene luknje pa so natančno pozicionirane.
3. Krepitev in podpora
- Zadnja stran kalupa je opremljena z rešetkastimi-ojačitvenimi rebri (razmik 300–500 mm), ki ne le zmanjšajo težo, temveč tudi povečajo togost in preprečijo deformacije pod pritiskom.
- Podporni okvir mora biti v tesnem stiku s površino kalupa, enakomerno porazdeliti pritisk in preprečiti lokalno koncentracijo napetosti.
4. Prezračevalni in vakuumski sistem
- Na robovih kalupne votline (širine 0,5–1,0 mm) so nameščeni prezračevalni utori, ki preprečujejo, da bi ujeti zrak povzročil površinske madeže ali pomanjkanje materiala.
- Mora biti združljiv s procesi vakuumskih vrečk / rezervoarjev za vroče stiskanje. Kalup mora imeti dobro vakuumsko tesnjenje (stopnja puščanja manjša ali enaka 0,01 Pa・m³/s).
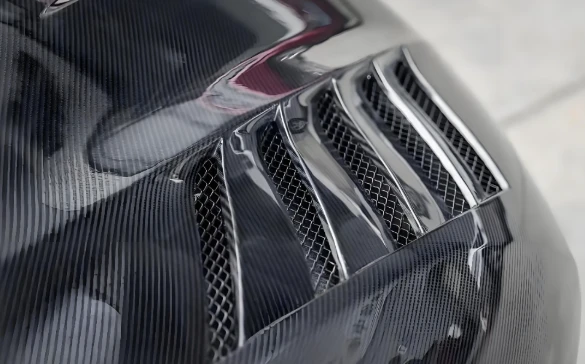
III. Prilagoditev običajnih proizvodnih procesov
RTM (Resin Transfer Moulding): Kalup zahteva visoko togost in mora imeti dobro tesnjenje. Primeren je za izdelke srednje-veličine in visoke{2}}kakovosti.
modeliranje v avtoklavu: Kalup mora biti odporen na visoke temperature (120–180 stopinj) in visoke pritiske (0,5–1,0 MPa) ter ima izjemno visoke zahteve glede toplotne stabilnosti.
Vakuumsko oblikovanje vrečk: Stroški so razmeroma nizki, primerni za proizvodnjo majhnih serij ali poskusne vožnje, vendar ima visoke zahteve glede površine kalupa in učinkovitosti tesnjenja.
Postopek kalupa z ekspanzijskim jedrom: Z uporabo razširljivih jedrnih materialov (kot je Koridion) lahkoKompleksna zgradba telesa-tvori kanal s prezračevalnim kanalomSekundarno lepljenje ni potrebno, cikel oblikovanja pa je kratek (približno 8–15 minut).

IV. Ključni previdnostni ukrepi pri izdelavi in uporabi
Zaobljeni vogali in prehodi:Votlinski kot, korenina fileja rebraR Večji ali enak 3 mmGradient prehoda debeline (razmerje manj kot ali enako 1:5), da se prepreči koncentracija napetosti in upogibanje pri strjevanju.
Sistem ogrevanja / hlajenja:Vgrajen-enoten ogrevalni cev zagotavlja, da je temperaturna razlika med utrjevanjem manjša ali enaka ±5 stopinj, kar preprečuje notranjo napetost v izdelku.
Odstranjevanje iz kalupa in vzdrževanje:Uporabite posebno ločilno sredstvo, odporno na-visoke{1}}temperature; po oblikovanju počasi ohladite in enakomerno odstranite kalup, da preprečite zvijanje; redno preverjajte natančnost površine in učinkovitost tesnjenja.

V. Tipične okvare in protiukrepi
Površinski mehurčki/luknjice: Izboljšajte zmogljivost izpušnih plinov, povečajte raven vakuuma in optimizirajte pretok smole.
Upogibanje in deformacija izdelka: Optimizirajte togost kalupa, nadzorujte hitrost hlajenja in prilagodite smer polaganja vlaken.
Neusklajenost linije kalupa: Izboljšajte strukturo pozicioniranja kalupa in izboljšajte natančnost zapiranja kalupa.
Večplastna struktura: Zagotovite, da je laminat brez gub, da je vakuumsko stiskanje temeljito in da so parametri sušenja ustrezni.
Priljubljena oznake: kalup za pokrov motorja iz ogljikovih vlaken, Kitajska proizvajalci kalupov za pokrov motorja iz ogljikovih vlaken, tovarna


