

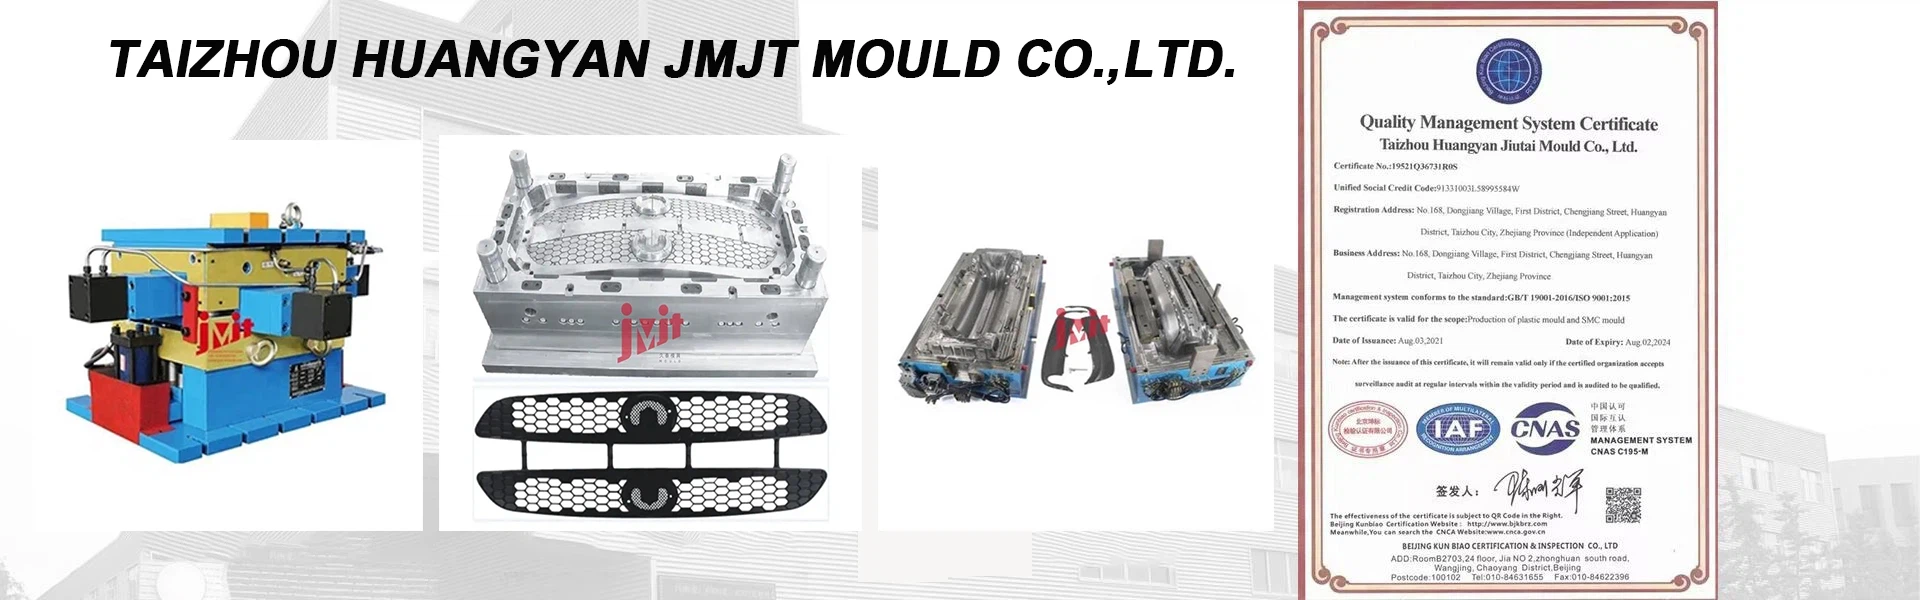

Kalup za brizganje avtomobilskega odbijača
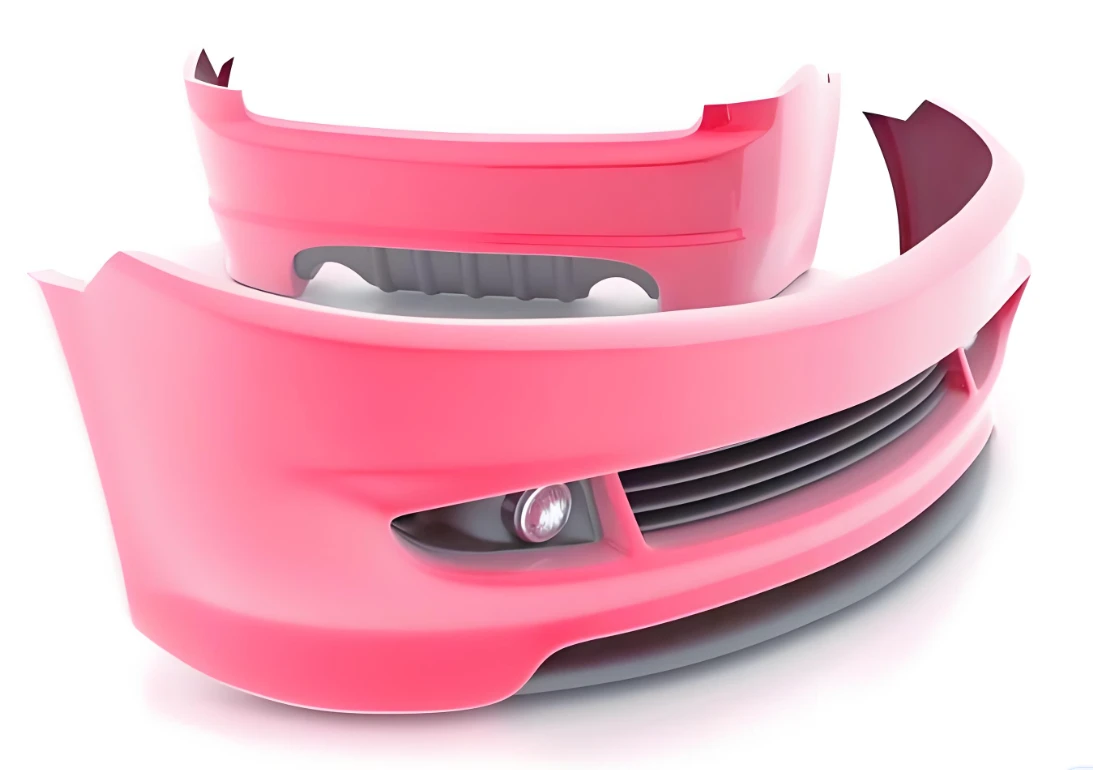
Kalupi za brizganje avtomobilskih odbijačev so veliki in natančni kalupi, ki se uporabljajo za brizganje sprednjih in zadnjih odbijačev avtomobilov.
- Hitra dostava
- Zagotavljanje kakovosti
- Storitev za stranke 24/7
Predstavitev izdelka
Kalupi za brizganje odbijačev avtomobilovso veliki in natančni kalupi, ki se uporabljajo za brizganje sprednjih in zadnjih odbijačev avtomobilov. So ena tehnično najbolj zapletenih vrst kalupov v zunanjih delih avtomobilov, ki neposredno določajo videz, natančnost in mehanske lastnosti odbijačev. Ker so nosilci osrednjih avtomobilskih zunanjih komponent, njihova zasnova in ravni izdelave ne vplivajo samo na ključne kazalnike, kot sta prileganje montaže in odpornost odbijačev na udarce, temveč so neposredno povezani tudi z učinkovitostjo proizvodnje, proizvodnimi stroški in stopnjo kvalifikacije izdelkov avtomobilov. Široko se uporabljajo v različnih vrstah vozil, vključno z vozili na gorivo in vozili z novo energijo, da bi izpolnili zahteve glede oblikovanja odbijačev različnih velikosti in oblik, in so nepogrešljiva ključna proizvodna oprema v avtomobilski industriji.
I. Osnovna struktura in oblikovalske točke
1. Ločevalni sistem (kritičen za videz)
Notranja tehnologija ločevanja (glavna za-modele višjega cenovnega razreda): ločevalna črta je skrita na notranji strani ali ne-gladki površini izdelka, brez vidnih ločevalnih črt na videzu in nadzorom razlike, ki je manjši od ali enak 0,05 mm.
Tehnologija zunanjega ločevanja (ekonomični tip): Ločilna linija je na zunanji površini. Ima preprosto strukturo in nizko ceno, vendar zahteva naknadno -poliranje.
Stransko vlečenje jedra: vodilni zatiči/hidravlični drsniki z veliko-površino se uporabljajo za oblikovanje zapletenih struktur, kot so namestitvene luknje na strani odbijača in položaj registrske tablice.
2. Sistem vrat (ključnega pomena za kakovost)
Standardni več{0}}točkovni sekvenčni ventil z vročim tokom (4–8 vrat) je opremljen s krmiljenjem časa oljnega cilindra za vbrizgavanje materiala, kar učinkovito odpravlja zvarne linije in praznine v velikih delih.
Postavitev vodila sledi načelu uravnoteženega polnjenja, da se zagotovi hitro in enakomerno polnjenje materialov, kot so PP, TPO in PC/ABS.
3. Sistem za izmet (ključ za preprečevanje deformacije)
Pomoč dušikove plinske vzmeti + več-stopenjski zaporedni izmet, ki zagotavlja stabilno in uravnoteženo izmetno silo (20–50 ton).
Ve-struktura potisnega bloka/potisne plošče v kombinaciji z izmetalnimi zatiči in nagnjenimi sredicami preprečuje, da bi bili izdelki s tankimi-stenami (2,5-3,5 mm) ob izmetu beli lise ali deformirani.
4. Hladilni sistem (ključ za učinkovitost)
Konformni 3D vodni kanali + conski nadzor temperature, z neodvisnimi tokokrogi, zasnovanimi za območja z rebri in različnimi debelinami sten.
Lokalne vroče točke (kot so R vogali in montažni stebri) so opremljene z vstavki iz berilijevega brona za izboljšanje odvajanja toplote in ohranjanje cikla oblikovanja v 60 do 90 sekundah.

II. Izbira materialov za kalupe
|
del |
Priporočeni materiali |
Trdota (HRC) |
jedrna zmogljivost |
|
Kalupna votlina / kalupno jedro |
718H, P20, 1.2738 |
30-36 |
Pred-kaljeno jeklo z odličnimi lastnostmi poliranja je zelo odporno-na obrabo in korozijo-. |
|
Zelo odporni vložki- |
S136, NAK80 |
45-52 |
Zrcalno-polirano,-odporno na korozijo, primerno za-izdelke z visokim sijajem |
|
Drsnik / nagnjen vrh |
ASP-23 (jeklo v prahu) |
58-62 |
Visoka žilavost, odpornost na visok pritisk, dolga življenjska doba |
|
nosilec matrice |
45#jeklo, 50#jeklo |
28-32 |
Visoka trdnost, ki preprečuje deformacije pod visokim pritiskom |
III. Ključne tehnične značilnosti
Velik- obseg in visoka togost:Vsak komplet kalupov tehta od 15 do 30 ton, s štirimi vodilnimi stebri za pozicioniranje, natančnost zapiranja pa je manjša ali enaka ±0,02 mm.
Na podlagi-simulacije CAE:Popolna analiza toka Moldflow v celotnem procesu, optimizacija polnjenja, zadrževalni tlak in hlajenje ter vnaprejšnje predvidevanje upogibanja in krčenja.
Dolgo{0}}življenjska zasnova:Standardna življenjska doba je 300.000 do 500.000 ciklov plesni. Pri-novih energetskih kalupih visokega razreda lahko življenjska doba preseže 800.000 ciklov kalupov.
Združljivo z novimi materiali:Združljivo s PP, ojačanim z dolgimi steklenimi vlakni, okolju prijaznimi-materiali z nizkim-vonjem- in drugimi novimi posebnimi materiali za odbijače.
IV. Izdelava in proizvodni proces
1. Oblikovanje: 3D modeliranje v UG/NX → Analiza toka kalupa → Strukturni pregled
2. Obdelava: Pet{0}}osno rezkanje → Globoko vrtanje (vodna pot) → Toplotna obdelava / nitriranje → Zrcalno poliranje (Ra manj kot ali enako 0,1 μm)
3. Montaža:Natančna poravnava kalupa → Namestitev vročega kanala → Nastavitev mehanizma za izmet/prevzem
4. Testiranje plesni: T1-T3 krogi testiranja kalupov → Optimizacija procesnih parametrov → Celovit pregled velikosti in videza

V. Zaključek
Če povzamemo, ko se avtomobilska industrija premika k lažji teži, novi energiji in personalizaciji, se plastični kalupi za odbijače razvijajo v smeri natančnejših strukturnih zasnov, okolju prijaznejše združljivosti materialov in bolj inteligentnih proizvodnih procesov. Izpolnjevati morajo prilagojene zahteve glede oblikovanja različnih modelov vozil, hkrati pa uravnotežiti dvojna cilja izboljšanja učinkovitosti proizvodnje in kakovosti izdelkov.

Priljubljena oznake: plesni za brizganje avtomobilskih odbijačev, proizvajalci kalupov za brizganje odbijačev na Kitajskem, tovarna


