


Ključne tehnične točke GMT orodja za avtomobilsko oblikovanje
Sep 09, 2026
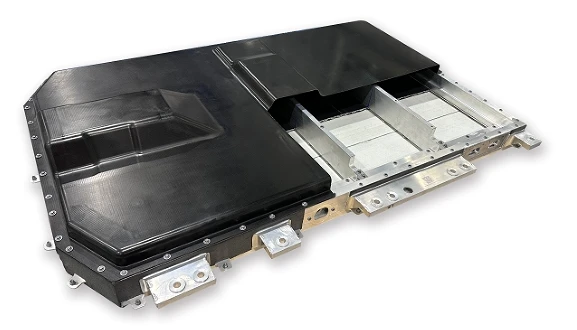
Kompoziti, ojačani s termoplastičnimi -steklenimi vlakni GMT, s svojimi izjemnimi prednostmi lahke teže, odpornosti na udarce in možnosti recikliranja so bili široko uporabljeni v velikih strukturnih komponentah za nova energetska vozila, kot so ščiti akumulatorjev, ščitniki podvozja in sprednji-moduli. V nasprotju s tradicionalnim postopkom kompresijskega oblikovanja duroplastnih SMC GMT modeliranje uporablja procesno pot, ki vključuje zunanje predgretje pločevinastega materiala in hlajenje kalupa za oblikovanje, kar nalaga posebne zahteve glede togosti orodja, sistemov za nadzor temperature, strižnih struktur in združljivosti avtomatizacije. Ta dokument se osredotoča na velike avtomobilske komponente GMT in predstavlja strukturno zasnovo orodij za oblikovanje termoplastov, ključne točke nadzora temperature, pogoste težave in ustrezne rešitve za optimizacijo procesa.
I. Celotna struktura delovne opreme (veliki avtomobilski deli)
1. Telo opažnega okvirja
Material: P20 / 718H utrjeno jeklo s trdoto HRC30 - 36. Odebeljen okvir in zadnja ojačitvena rebra, ki vzdržijo 10 - 20 MPa visok tlak in preprečujejo, da bi se kalupi velikih-deformirali zaradi pritiska.
Površina kalupne votline je polirana z Ra0.8 - 1.6 μm; kot ugreza je 3 stopinje - 5 stopinje, da se prepreči površinske praske med razkalupljanjem velikih delov; natančni vodilni zatiči in vodilni tulci + pozicionirni zatiči za nadzor zapiralne reže in zadušitev bliska.
Rezalni rob: raztegljiva navpična struktura strižnega roba, neposredno striženje znotraj kalupa, zmanjšanje kasnejšega postopka obrezovanja in nadzor debeline bliska.
· Izmetni sistem: Več{0}}točkovni sinhroni izmet, ki preprečuje zvijanje med izmetom velikih-delov; se lahko integrira z vakuumskim izpuhom za izboljšanje kakovosti površine.
2. Sistem toplotnega upravljanja [Jedro orodja GMT]
Glavna razlika med GMT in SMC: kalupi SMC se stalno segrevajo; GMT delovna oprema je namenjena predvsem hlajenju.
1. Ločen vodni tokokrog z visoko{1}}pretočno-globoko luknjo (nujen za velike dele)
Pri velikih kosih, večjih od enega metra, lahko razlike v hitrosti hlajenja v različnih debelinah sten in položajih reber zlahka povzročijo preostalo napetost in deformacijo zvijanja; z uporabo razdeljenega neodvisnega nadzora temperature je mogoče narediti ključna področja za konformno hlajenje, doseganje uravnoteženega odvajanja toplote in zagotavljanje dimenzijske stabilnosti.
1. Lokalno pomožno ogrevanje: električne grelne cevi je mogoče konfigurirati v območju namestitve vgrajenih delov in območjih debelih reber, da se izognete prezgodnjemu ohlajanju in pomanjkanju materiala.
Delovna temperatura kalupa: 60 - 90 stopinj; Predgretje zunaj peči za pločevinasti material: 170 - 190 stopinj, strogo prepovedano preseganje 230 stopinj, da se prepreči degradacija PP matrice.
3. Avtomatiziran vmesnik za prilagajanje
· Rezerviran vmesnik za ravnanje z materialom za mehanske ročne in mejne bloke za pozicioniranje listov;
· Vgrajen krog olja in zraka; združljivo s tonažo hidravlične stiskalnice: 1600 - 4000t velika hidravlična stiskalnica.

II. Ključne značilnosti tipičnih avtomobilskih komponent in orodij GMT
|
GMT deli |
Ključne točke oblikovanja delovnih oblačil |
|
Zaščitni pokrov baterije |
Plošča-z veliko površino + gosta ojačitvena rebra; consko hlajenje; okvir kalupa visoke togosti; več štrlin za namestitev; v-obrezovanju plesni |
|
Zaščitna plošča za podvozje avtomobila |
Visoko razmerje stranic, tanke stene; upogibanje nadzora; vakuumski izpuh; nizka prirobnica |
|
Sprednji{0}}nosilec modula |
Več vdelanih delov; kompleksne konkavnosti in konveksnosti; nadzor pretoka materiala, zaščita vlaken pred čezmernim striženjem |
|
snop proti -trku |
Debel{0}}strukturne komponente; Ustrezno zadrževanje pritiska; Uravnoteženo hlajenje za zagotavljanje udarne zmogljivosti |
III. Ključne razlike med orodjem GMT in orodjem SMC
|
projekt |
Termoplastično GMT orodje |
Termoreaktivna SMC orodja |
|
Načelo oblikovanja |
Listni material se predgreje izven peči, kalup pa se ohladi in strdi (fizična fazna sprememba) |
Kalup se nenehno segreva, smola pa je podvržena kemičnemu strjevanju in navzkrižnemu-vezenju. |
|
sistem za nadzor temperature |
V glavnem uporablja consko hlajenje |
Neprekinjeno ogrevanje (ogrevanje z vročim oljem / električno ogrevanje) |
|
cikel oblikovanja |
45-90 s |
3-6 min |
|
recikliranje materiala |
Komponente je mogoče zdrobiti in ponovno uporabiti. |
ni mogoče reciklirati |
|
Tveganje neuspeha |
Utrujenost pri hladnem in vročem ciklu, blokada vodne poti, obraba roba rezila |
Visoko{0}}temperaturna oksidacijska korozija |
IV. Pogoste napake velikih{1}}orodij GMT in ukrepov za izogibanje oblikovanju
Deformacija dela, odstopanje dimenzij:Osnovni vzrok je neenakomerno hlajenje; rešitve: razdeljeno hlajenje, oblikovani vodni kanali, optimizacija razlike v debelini sten, primeren pripust za krčenje.
Motnje v pretoku vlaken in nezadostna lokalna moč:Omejitev namestitve surovin; Segmentiran nadzor hitrosti zapiranja kalupa za preprečevanje močnega izpiranja in premikanja vlaken.
Prekomerni leteči rob:Povečajte togost okvirja kalupa; izboljšati natančnost pozicioniranja vodilnih stebrov; optimizirajte razmak med strižnimi rezili
.Oster rob se hitro obrabi:Lokalno kaljenje rezalnega roba.
Deformacija pri razkalupljenju:Izvedite več sinhronih ekstruzij in nastavite ustrezen vlečni kot za kalup.
V. Celoten tok procesa oblikovanja GMT
Rezanje GMT listnega materiala → Predgretje v pečici z vročim zrakom pri 170 - 190 stopinjah → Samodejna roka hitro dovaja material v votlino obdelovanca → Hitro zapiranje hidravlične stiskalnice → Zadrževanje visokega{1}}tlaka (10 - 20 MPa) → Hlajenje in oblikovanje znotraj kalupa → Notranje striženje in obrezovanje → Sinhroni izmet → Odstranitev dela in vstop v naslednjega cikel.


