Postopek brizganja avtomobilskega odbijača
Jul 29, 2026
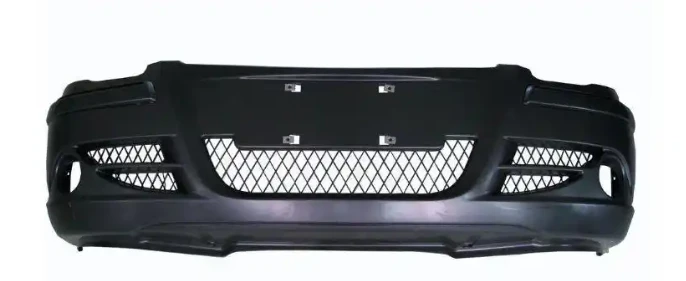
Avtomobilski odbijači so razdeljeni na sprednje in zadnje odbijače, ki so običajno izdelani iz modificiranega polipropilena (PP+EPDM+smukec). Izdelujejo se z uporabo velikih horizontalnih strojev za brizganje. Celoten proizvodni proces je sestavljen iz naslednjih korakov: pred-obdelava surovin → brizganje → odstranjevanje delov in obrezovanje → pred-pršilna obdelava → barvanje → sestavljanje in pregled → skladiščenje. Spodaj je podrobna razlaga vsake stopnje.
I. Pred-obdelava surovin (sušenje sestavin)
1. Mešanje materiala
Glavni material: Modificirani PP peleti; Pomožni materiali: barvna masterbatch, sredstvo proti -staranju, sredstvo za utrjevanje in recikliran material (v skladnih razmerjih).
Dodajte sestavine v skladu s formulo v-mešalnik z visoko hitrostjo in temeljito premešajte, da zagotovite dosledno barvo in učinkovitost.
2. Sušenje in razvlaževanje
PP ima nizko absorpcijo vlage, vendar lahko presežek vlage povzroči srebrne proge in mehurčke v izdelku. Uporabite sušilnik z vročim zrakom za sušenje pri 80–90 stopinjah 2–4 ure, pri čemer vzdržujte vsebnost vlage pod 0,05 %.
3. Hranjenje in transport
Po sušenju se peleti samodejno transportirajo v zalogovnik stroja za brizganje prek avtomatskega dozirnega sistema, kar zagotavlja popolnoma zaprt proces, da se prepreči sekundarna absorpcija vlage in onesnaženje s prahom.
II. Brizganje (jedrni postopek)
1. Predgretje kalupa in nastavitev opreme
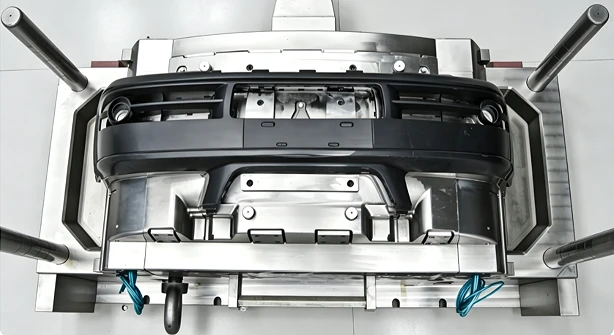
Veliki kalupi odbijačev so opremljeni s sistemi vročega teka. Najprej segrejte vroči kanal na 200–230 stopinj in nadzorujte temperaturo kalupa prek temperaturnega regulatorja kalupa na 40–60 stopinj. Prilagodite tlak vbrizgavanja, hitrost, zadrževalni tlak in parametre časa hlajenja.
2. Vpenjanje
Vpenjalna enota stroja za brizganje uporablja visok pritisk, da zapre kalup. Vpenjalna sila se običajno giblje od 1800 do 4000 ton (deli odbijača so velike tanko{3}}komponente), kar zagotavlja, da na ločilni črti ne pride do bliska.
3. Vbrizgavanje in polnjenje
Ogrevanje soda je consko nadzorovano: zadnja cona pri 170 stopinjah → srednja cona pri 190–210 stopinjah → šoba pri 210–230 stopinjah. Po polžnem dovajanju se taljeni PP material vbrizga pri visokem tlaku in hitrosti skozi sistem vročih kanalov in vrat v votlino odbijača, kar zagotavlja popolno zapolnitev območij tankih-sten brez kratkih udarcev ali zvarov.
4. Zadrževalni tlak in pakiranje
Po polnjenju preklopite na zadrževalni tlak, da kompenzirate krčenje med strjevanjem, s čimer preprečite ugreznine, zvijanje in odstopanja v dimenzijah odbijača.
5. Hlajenje in strjevanje (kritični korak)
Notranja krožna hladilna voda povzroči hitro hlajenje kalupa, kar predstavlja več kot 60 % celotnega časa cikla. Pri debelini stene 2,5–3,5 mm se čas hlajenja giblje od 40 do 90 sekund, kar zagotavlja zadostno hlajenje, da se prepreči deformacija ob izmetu.
6. Pred-sprostitev, odpiranje kalupa in izmet
Vijak se pred-sprosti, da sprosti pritisk, in stroj počasi odpre kalup. Zatiči za izmet kalupa in bloki za izmet hkrati potisnejo odbijač, medtem ko robotska roka vstopi v kalup, da odstrani del.
7. Robotsko odstranjevanje delov in postavitev na stojalo
Namenski šest-osni ali tri-osni robot nežno odstrani odbijač in ga plosko položi na prilagojeno-oblikovano stojalo. Zlaganje ali stiskanje je strogo prepovedano, da preprečite deformacijo ali praske.
Cikel vbrizgavanja na odbijač: 70–120 sekund, odvisno od velikosti dela in učinkovitosti hlajenja.
III. Naknadna-obdelava (brizganje pol-izdelkov)
1. Ročno/robotsko obrezovanje:Odstranite zapornice, vodila, dele z ločilnih linij in odvečni material na območjih za-prileganja; za zapletene konture uporabite CNC robote za obrezovanje, da zagotovite gladke robove.
2. Začetni pregled napak:Vizualni pregled kratkih udarcev, mehurčkov, srebrnih prog, krčenja, zvarov, prask, deformacij in barvnih razlik; okvarjeni deli se predelajo ločeno ali zdrobijo za recikliranje.
3. Oblikovanje in staranje:Polizdelke postavite na temperaturno-stojala za 1–4 ure, da razbremenite notranje napetosti in čim bolj zmanjšate poznejšo deformacijo premaza z brizganjem; manjše deformacije se popravijo s hladnimi vpenjali.
4. Brušenje in odstranjevanje prahu:Rahlo pobrusite območja, ki zahtevajo premaz za izboljšanje oprijema; uporabite visoko{0}}zračne pištole v kombinaciji z elektrostatičnimi zbiralniki prahu za odstranjevanje površinskega prahu.

IV. Proizvodna linija za barvanje s pršenjem (osnovni postopek za videz odbijača)
1. Pred-priprava:Razmaščevanje in pranje z vodo
Alkalno razmaščevanje → pranje z vodo → kondicioniranje površine → fosfatiranje → izpiranje z deionizirano vodo → sušenje. Odstranjuje sredstva za odstranjevanje plesni, oljne madeže in prah. Fosfatni film izboljša oprijem barve; Temperatura sušenja: 80-120 stopinj.
2. Elektrostatično odstranjevanje prahu
Ioniziran zrak nevtralizira površinsko statično elektriko in odpihne drobne prašne delce, da prepreči napake pri pršenju.
3. Temeljni premaz (epoksidni/-plastični temeljni premaz)
Avtomatsko elektrostatično pršenje nanese temeljni premaz z debelino filma 15–25 μm, čemur sledi strjevanje pri nizki-temperaturi. Namen: prekrije podlago, izboljša oprijem srednjega-nanosa in prikrije manjše nepravilnosti.
4. Nanos srednjega-nanosa
Zapolni drobne praske in luknjice, izboljša polnost nadlaka, nato se strdi s pečenjem.
5. Barvni nadlak (ustvarjalna-barva telesa)
Samodejno elektrostatično pršenje nanese -barvno barvo karoserije, ki zagotavlja, da ni barvnih razlik v vozilu. Za kovinske zaključke sta potrebna dva nanosa: osnovna barva + prozorni premaz.
6. Nanos prozornega premaza (zaščita sijaja)
Transparentni prozorni premaz zagotavlja sijaj, odpornost na vremenske vplive in odpornost na praske z debelino filma 30–50 μm.
7. Visoko{1}}temperaturno utrjevanje
Pečemo v pečici pri 80–140 stopinjah 20–40 minut, da se film popolnoma strdi.
8. Končni pregled
Preverite barvne variacije, povešenost, pomarančno lupino, luknjice, ne{0}}pršenje in enakomernost sijaja. Okvarjeni deli se predelajo in ponovno lakirajo.
V. Montaža in pregled končnega izdelka
1. Sestav komponente:Namestite dodatno opremo, vključno z nosilci meglenk, rešetkami, podstavki za pritrditev radarjev, sponkami, blažilno peno, okrasnimi letvami in kromiranimi okrasnimi deli.
2. Dimenzionalni popolni pregled:Uporabite koordinatne merilne stroje ali kontrolne napeljave, da preverite položaje namestitvenih lukenj, konturne mere in razmake za prileganje, da zagotovite pravilno namestitev vozila.
3. Funkcionalni in vizualni ponovni -pregled:Preverite praske na barvi, ohlapen sklop, zlomljene sponke in natančnost položaja radarske luknje.
4. Etiketiranje in nanašanje filma:Nanesite oznake modela vozila in zaščitne folije, da preprečite praske med prevozom.
6. Pakiranje in skladiščenje
Končani pokrovi odbijačev so oviti v PE zaščitno folijo in postavljeni plast za plastjo na namenske transportne regale, nato pa odpremljeni v skladišče proizvajalca vozila za montažo.
Dodatek:Postopek recikliranja odpadnega materiala
Spruce in okvarjene dele, ki nastanejo med brizganjem in obrezovanjem, zdrobi drobilnik, posuši in nato zmeša nazaj v surovino v določenem razmerju za ponovno-brizganje (vsebnost recikliranega materiala manj kot ali enaka 15 %, da se prepreči zmanjšanje udarne trdnosti).
Poenostavljen diagram poteka (bližnjica)
Sušenje in mešanje surovin → vpenjanje kalupa v stroju za brizganje → brizganje → zadrževalni tlak → hlajenje → izmet in odstranjevanje delov → obrezovanje in odstranjevanje bliskov → staranje in oblikovanje → pred-obdelava za brizganje (razmaščevanje in fosfatiranje) → temeljni premaz → barvni premaz → prozorni premaz → pečenje → sestavljanje dodatkov → pregled dimenzij in videza → laminacija, pakiranje in skladiščenje