Pretočnost SMC in njen odnos s plesni
Aug 06, 2026
SMC (Sheet Molding Compound) je s steklenimi vlakni-ojačana termoreaktivna zmes za vlivanje, ki ima že po naravi visoko viskoznost in dolga vlakna.,Pretočnost je v celoti odvisna od visoke-temperature in visoko{1}}tlačnega oblikovanja, struktura kalupa pa je ključni zunanji dejavnik, ki določa kakovost pretoka materiala in napake izdelka,Dvoje se medsebojno omejujeta.
I. Temperaturna cona kalupa neposredno spremeni pretočno zmogljivost SMC.
Temperatura kalupa vpliva na viskoznost smole.SMC Matrični nenasičen poliester se pri segrevanju zmehča in tako pridobi tekočnost:
Nizka temperatura kalupa: Viskoznost smole je visoka in upor toka materiala se močno poveča, kar povzroči nezadostno polnjenje, pomanjkanje materiala in slabo trdnost zvarne linije;
Visoka temperatura kalupa: površinska smola se hitro prezgodaj strdi (pred-geliranje), pri čemer nastane trda lupina, ki blokira pretok notranjega materiala, kar vodi do mehurčkov, delaminacije in vzorcev toka. Konstantno temperaturno območje za običajne kalupe za stiskanje SMC: 130-155 stopinj. Pri velikih in tankostenskih izdelkih je treba nadzor temperature razdeliti na cone, konec materialnega toka pa mora biti ustrezno ogret.
Temperaturna razlika kalupa povzroči razliko v pretokuČe je temperaturna razlika med jedrom kalupa in votlino kalupa prevelika, bo material prednostno stekel v območje z višjo temperaturo in nižjo odpornostjo, kar bo povzročilo neenakomerno porazdelitev steklenih vlaken in lokalno pomanjkanje materiala.
II. Zasnova strukture votline določa pot toka materiala in upor proti toku.
1. Debelina stene izdelka
· Debelostenska votlina: Kanal za pretok materiala je širok, z nizkim uporom pretoka in gladkim polnjenjem, vendar je nagnjen k kopičenju plinskih mehurčkov;
· Tanko{0}}stenska votlina: reža je ozka in steklena vlakna bodo zelo verjetno premostila in blokirala material, kar bo povzročilo znatno zmanjšanje fluidnosti. Potrebno je povečati tlak stiskalnice in optimizirati postavitev materiala.
2.Okrogli vogali, ugrezni kot, ojačitvena rebra
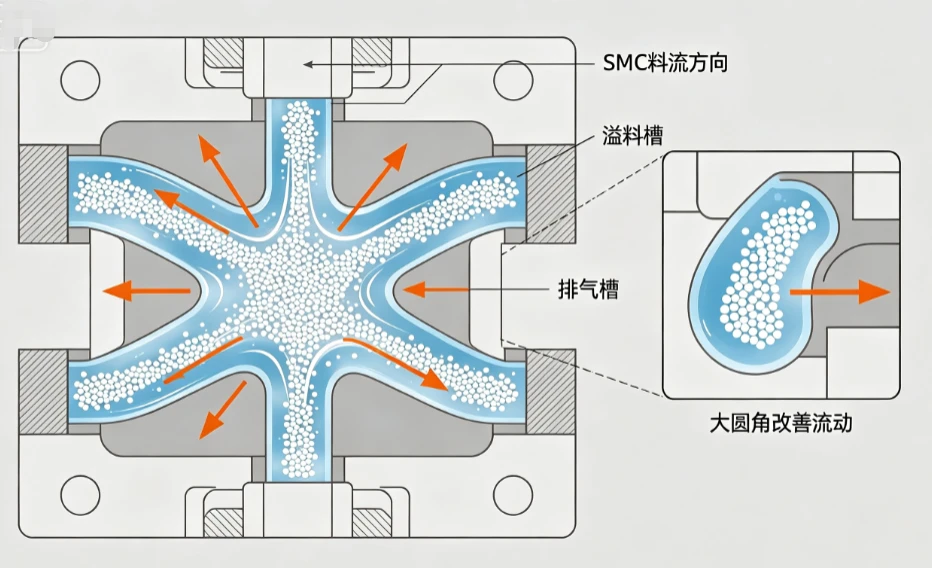
Ostri vogali, majhni koti R: odpornost na spremembo toka materiala je velika, kar povzroča zapletanje in kopičenje vlaken ter prekinitev toka; ko je zaobljeni vogal R kalupa večji ali enak 2 mm, se lahko pretok znatno izboljša;
Globoka rebra, ozki utori: Spadajo med ozke pretočne kanale, steklena vlakna SMC pa se lahko zataknejo, kar oteži polnjenje kalupa. Treba je razširiti koren reber in dodati prelivne utore;
Nezadosten vlečni kot: poveča se odpornost proti trenju na stranskih stenah votline kalupa, kar ovira napredovanje materiala.
3.Površina kavitete in dolžina procesa
Daljši kot je proces, večji je kumulativni upor vzdolž linije SMC in pomembnejši je upad končne fluidnosti; za izdelke z dolgim-procesom je treba razumno porazdeliti surovine in povečati prelivni rob za pomoč pri praznjenju.
III. Sistem za oblikovanje/prelivanje je ključna struktura kalupa za nadzor pretoka.
Prelivni rezervoar (prelivni rob)Ustvarjanje prelivnih območij okoli kalupa je najpogostejša metoda za izboljšanje pretoka SMC: med postopkom oblikovanja odvečna smola, zrak in materiali z nizko-viskoznostjo najprej tečejo v prelivni kanal, kar nenehno zagotavlja gonilno silo toka v notranjost votline kalupa, odstranjuje zračne mehurčke in preprečuje zvarne linije. Kalup brez prelivnega kanala je nagnjen k nezadostnemu polnjenju.
Prazna pozicionirna votlina, naklon za vodenje tokaNa področju dovajanja materiala kalupa je narejen vodilni naklon, ki vodi SMC k enakomernemu širjenju v vse smeri, kar preprečuje, da bi blokada materiala povzročila enosmerni tok materiala ali povzročila lokalno združevanje vlaken.
Izpušna strukturaGlobina odzračevalnega utora kalupa je običajno 0,03 do 0,08 mm: če plina ni mogoče izpustiti, bo povzročil zračno blokado, ki bo neposredno blokirala pretok materiala; slabo prezračevanje se bo pokazalo kot navidezno slaba pretočnost, v resnici pa je to posledica zapore plina.
Površinska obdelava kalupa, trenje na delilni površini in njegov vpliv na pretok
· Grobe votline, praske, korozijske jamice: povečajo odpornost proti trenju med SMC in steno kalupa, upočasnijo pretok materiala in povzročijo sledi pretoka na površini izdelka;
·Prekomerna vrzel med ločevalno površino: Po pritisku smola v velikih količinah izteče iz ločevalne površine, kar povzroči premalo materiala v votlini, kar navidezno kaže na nezadostno pretočnost; premajhna reža vodi do slabega izpuha in velikega upora.
VI. Togost kalupa in reža za zapiranje kalupa posredno vplivata na učinkovito fluidnost.
Ko stiskalni stroj izvaja pritisk, če je togost kalupa nezadostna, bo prišlo do rahlega širjenja kalupa, debelina lokalne votline se bo povečala in porazdelitev toka materiala bo postala neurejena. Neenakomerna zapiralna reža kalupa bo povzročila nedosledno hitrost pretoka materiala na različnih lokacijah, neenakomerno debelino izdelka in neurejeno orientacijo vlaken.
V. Ujemanje med pogostimi napakami v toku v kalupih in njihovimi vzroki
|
nezdrav pojav |
Glavni vzrok plesni |
|
Nezadostni materiali, nezadostno polnjenje kalupa |
Dolg postopek, tanke stene, ozka rebra, nizka temperatura kalupa, odsotnost prelivnega kanala, zamašena izpušna odprtina |
|
Površinsko vrtinčenje in valovanje |
Slab zaključek votline, velika temperaturna razlika, preveč ostri vogali in neenakomerna hitrost pretoka materiala |
|
Plastenje, mehurčki |
Nezadosten preliv, premajhen izpušni utor in previsoka lokalna temperatura kalupa, ki povzroča prezgodnje geliranje. |
|
Lokalno kopičenje steklenih vlaken |
Nenadna sprememba pretočnega kanala, pravi{0}}vogal, globoko in ozko ojačitveno rebro |
|
Oznake talilnega zvara so krhke. |
Na stičišču, kjer se dva materiala srečata, ni prelivne drenaže ali izpušnega sistema. |
VII. Optimizacijski načrt za izboljšanje pretočnosti SMC v dvigu konca kalupa
- Oblikovalna votlina: vsi vogali so zaobljeni z večjimi radiji, ozka rebra so v korenu odebeljena, na dolgem procesnem delu je dodana vodilna struktura;
- Nadzor temperature: Kalup ima neodvisna ogrevalna kroga. Temperatura v dovajalnem območju je nekoliko nižja, temperatura na koncu materialnega toka pa se ustrezno poveča;
- Preliv in izpuh: Neprekinjeni prelivni robovi so postavljeni vzdolž konture izdelka. Izpušni utori so dodani ločeno na vogalih in točkah konvergence materiala;
- Površinska obdelava: votlina kalupa je polirana do zrcalne površine, da se zmanjša odpornost na trenje stene materiala;
- Nadzor zapiranja kalupa: Povečajte togost šablone kalupa, enakomerno nadzirajte zapiralno režo kalupa in se izogibajte pretiranemu prelivanju na določenih lokalnih območjih.
povzeti
Lastna formulacija SMC (smola, steklena vlakna, polnila) določa osnovno zmogljivost pretoka, vendar je kalup nosilec za poln napor toka: temperatura, geometrija votline, odzračevanje, površinsko trenje in togost kalupa skupaj nadzorujejo upor proti pretoku, smer toka in hitrost polnjenja. Za isto serijo surovin SMC bo sprememba kalupa ali modifikacija strukture votline povzročila popolnoma drugačne učinke oblikovanja s pomembnimi razlikami v pretočnosti.